Montar un taller de pintura electrostática en El Salvador dejó de ser un negocio exclusivo de las grandes industrias. Hoy hay herrerías, fábricas de muebles metálicos y talleres de piezas automotrices que pintan con polvo en lotes pequeños y compiten por acabado, no por precio. La razón es simple: el recubrimiento en polvo resiste más, se desperdicia menos y no depende de solventes.
Pero el paso no se da comprando una pistola. El taller se arma alrededor de cuatro decisiones —cabina, pistola, aire y horno— y cada una condiciona a las demás. Esta guía resume cómo se planifica un taller que arranca con poco volumen y puede crecer sin rehacer todo.
Empezar sencillo es lo normal (y no es un error)
Si entras a la mayoría de los talleres que hoy pintan con polvo en El Salvador, no vas a encontrar una línea automatizada. Vas a encontrar un espacio adaptado, un horno de un solo lote, una cabina que se fue armando con el tiempo y un compresor que ya estaba ahí antes de la primera pistola.
Eso no es una versión deficiente del proceso: es la etapa en la que está la mayoría de los negocios, y es una forma legítima de empezar. Hay talleres que llevan años trabajando con un montaje sencillo y entregan piezas que nadie devuelve.
La diferencia entre un montaje modesto que funciona y uno que da problemas no está en cuánto costó, sino en cinco puntos que no admiten improvisación. Todo lo demás se puede hacer con lo que ya tienes, y se va mejorando por partes.
Antes de comprar: define tu tipo de pieza
Todo se dimensiona a partir de tres datos que debes tener claros antes de cotizar cualquier equipo:
- Tamaño máximo de pieza que vas a pintar. Define el horno y la cabina. Un portón de 2,5 metros no entra en un horno de taller pequeño.
- Volumen por día. No por mes: por jornada. Un taller que pinta 15 piezas al día y otro que pinta 150 necesitan hornos distintos.
- Peso de la pieza. La masa es lo que define cuánto tarda en curar, no el tamaño de la superficie.
Con esos tres números puedes descartar el 70% de las opciones del mercado y evitar comprar un equipo que te queda chico en seis meses (o grande para siempre).
Cuánto espacio necesitas de verdad
Un error habitual es pensar en la cabina como el centro del taller. En realidad el flujo es lineal y cada estación necesita espacio de maniobra, no solo el equipo:
- Preparación y colgado: la zona que más se subestima. Necesitas mesas, racks y espacio para que las piezas se muevan sin tocar el suelo.
- Aplicación: cabina o zona delimitada, con piso limpio y acceso por dos lados.
- Curado: horno y, delante de él, espacio libre para cargar y descargar sin enfriar la cámara.
- Enfriamiento y embalaje: las piezas salen a unos 190 °C. Necesitan una zona donde nadie las toque hasta que bajen de temperatura.
Como referencia práctica, un taller que arranca con lotes pequeños puede operar en un local de 60 a 90 m² bien distribuido, siempre que el recorrido sea en U y la pieza nunca retroceda. Si el local es más amplio pero el flujo obliga a cruzar la zona de aplicación con la de preparación, el taller va a pintar con polvo contaminado.
Todo lo anterior describe un taller cómodo. Se puede arrancar con menos —del orden de 30 a 40 m²— si aceptas dos límites: pintas de una pieza a la vez y el secado y enfriamiento ocurren en el mismo espacio, con el cuidado de no contaminar la zona de aplicación. Es incómodo, pero es un punto de partida realista para validar la demanda.
Los cuatro equipos del proceso
1. Pistola electrostática
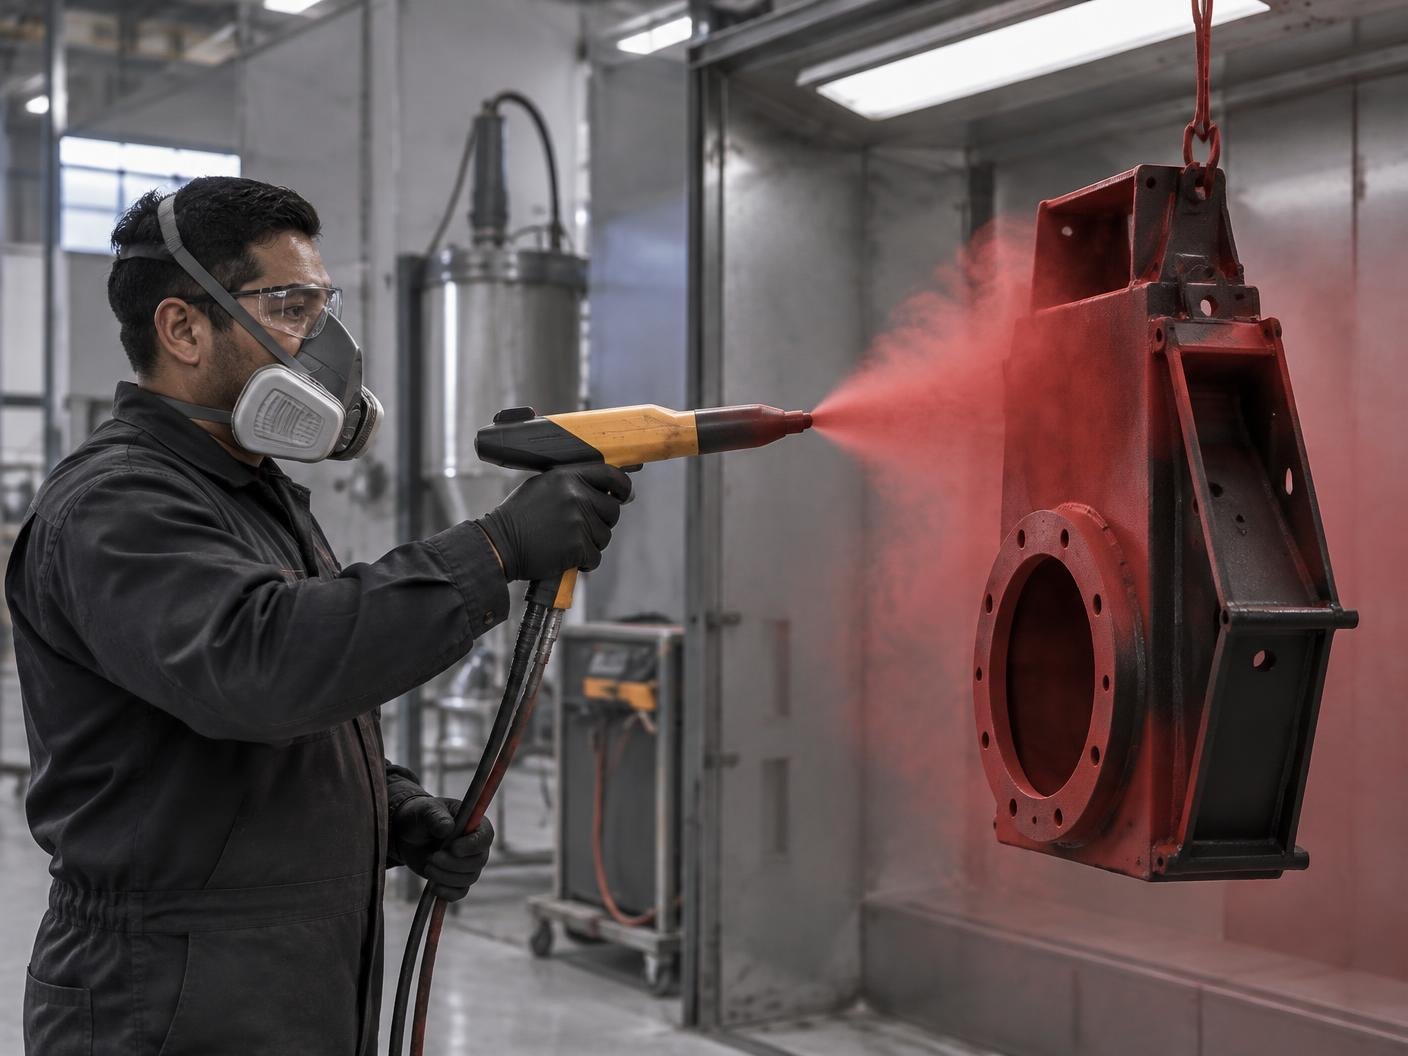
Es el equipo que más se elige por precio y el que más se arrepiente. Una pistola debe darte control de kV y de presión de aire, y una cortina de polvo estable. Si el chorro oscila o escupe polvo, el problema casi nunca es el operario: es la pistola o el aire.
Para arrancar, una pistola manual con regulación de voltaje y una buena fuente es suficiente. Cuando pases a producción continua, el siguiente paso no es una pistola más grande sino un sistema automático con reciprocador.
2. Cabina
La cabina hace tres cosas: contiene el polvo, permite recuperarlo y protege al operario. Necesita extracción suficiente para que el ambiente no se sature y un sistema de recuperación que separe el polvo útil del que ya está contaminado.
Si la cabina es abierta, el polvo se dispersa en todo el local, se mezcla con polvo de lijado y deja de ser reutilizable. El 98% de aprovechamiento que se promete en pintura en polvo se pierde justo ahí.
3. Compresor y tratamiento de aire
El aire es el punto débil de la mayoría de talleres nuevos. La pistola necesita aire seco y limpio; cualquier traza de humedad o aceite arruina la aplicación y provoca problemas de adherencia difíciles de diagnosticar.
Necesitas compresor con capacidad para el consumo de la pistola, trampa de agua, filtro coalescente y purga diaria. Es la inversión más barata del taller y la que evita más retrabajos.
4. Horno de curado
Es la partida más cara y la que define tu capacidad real. El horno de curado debe alcanzar y sostener la temperatura de la ficha técnica del polvo —típicamente entre 180 y 200 °C— con recuperación rápida al abrir la puerta.
Un horno que tarda 40 minutos en recuperar la temperatura después de cargar produce lotes con curado desparejo: la pieza de arriba sale bien y la del centro no. Ese es el origen de la mayoría de reclamos por “pintura que se despega”.
Lo que se puede hacer sencillo y lo que no
No todo el montaje modesto es igual. Hay cosas que se pueden resolver con lo que ya hay en el taller —la pintura en polvo, una pistola manual, un horno de un solo lote— y otras que, si se improvisan, terminan costando más que el equipo que se evitó comprar.
Se puede empezar con poco:
- Un horno tipo batch de un solo lote, aunque sea pequeño.
- Una cabina sencilla, siempre que tenga extracción y fondo limpio.
- Un compresor de taller con filtro, no necesariamente nuevo.
- Una pistola manual de entrada y una sola marca de polvo.
- Un solo color al mes, para no pelear con cambios y recuperación.
No se puede improvisar (aquí es donde se pierde el dinero):
- Aire sin filtro ni trampa de agua. Es la causa más común de acabados con poros y de fallas de adherencia, y no se arregla pintando mejor.
- Falta de tierra en la pieza y en el equipo. Sin tierra el polvo no se adhiere bien y el rendimiento se cae.
- Temperatura sin medir. Un horno que “calienta bien” sin termómetro es una lotería: el mismo lote sale distinto cada vez.
- Preparación de superficie. Desengrase y limpieza no son opcionales ni se compensan con más polvo.
- Mezclar polvos de distintos fabricantes en la recuperación. Cambia la química y el resultado deja de ser predecible.
Energía, extracción y seguridad
- Energía: el horno suele ser el mayor consumidor. Si vas a operar todos los días, compara gas contra eléctrico con tu tarifa real, no con el dato del proveedor.
- Extracción: debe haber recambio de aire en la zona de aplicación. Sin él, el operario termina trabajando en una nube de polvo.
- Puesta a tierra: todas las piezas y el equipo deben estar conectados a tierra. Sin tierra no hay atracción electrostática eficiente y hay riesgo de descarga.
- Protección personal: mascarilla para polvo, lentes y calzado de seguridad. El polvo no tiene solventes, pero sigue siendo una partícula respirable.
Cómo se distribuye la inversión por etapas
La forma más común de perder dinero es comprar todo de una vez, sobredimensionado, y quedarse sin capital de trabajo. Un arranque por fases reparte el riesgo:
Fase 0 — arranque mínimo. Cabina sencilla con extracción, pistola manual, compresor con filtrado y un horno batch del tamaño de tu pieza mayor. No es la versión definitiva del taller: es la versión que te permite cobrar las primeras piezas y aprender tu propio proceso. Muchos talleres compran equipo de entrada —incluso usado— y lo cambian cuando el volumen lo justifica. Eso es sano, no es un fracaso.
Fase 1 — validar el negocio. Cabina básica, pistola manual confiable, compresor con filtrado y un horno del tamaño de tu pieza más grande. Aquí lo importante no es la velocidad: es demostrar que puedes entregar un acabado que no vuelva.
Fase 2 — subir volumen. Cuando el cuello de botella sea el horno, amplías capacidad (otro batch o un horno de mayor cámara). Si el cuello es la aplicación, pasas a pistolas automáticas y línea con reciprocador.
Fase 3 — automatizar. Transporte por línea, cabina continua y control de espesor. Solo tiene sentido cuando el volumen ya es estable y el proceso está documentado.
En las tres fases, el material —la pintura en polvo— es la parte más fácil de escalar: no caduca rápido, se almacena sin solventes y se pide por color según la demanda.
Los 5 errores de los primeros seis meses
- Comprar el horno por precio y no por recuperación térmica. El ahorro inicial se paga con lotes rechazados.
- No medir espesor. Sin medidor de espesor se pinta “a ojo” y se repite el error en cada lote.
- Mezclar polvo de distintos fabricantes en la recuperación. Cambia la química y el acabado se vuelve impredecible.
- Colgar las piezas sin tierra. La aplicación se vuelve lenta y el polvo no se adhiere donde debe.
- No documentar la receta. Cada operario pinta distinto y el cliente recibe lotes que no combinan entre sí.
Plan de arranque en tres pasos
- Semana 1: define pieza máxima, volumen por jornada y peso. Haz una lista de los tres equipos con sus especificaciones mínimas.
- Semana 2: prueba con muestras de color y define el estándar de acabado que vas a entregar (brillo, textura, espesor).
- Semana 3: pinta un lote completo de principio a fin y cronométralo. Ese tiempo real es tu costo por pieza.
La mayoría de las consultas que recibimos empiezan igual: “ya tengo un horno, ¿me sirve?” o “estoy pintando en un espacio pequeño, ¿voy bien?”.
Si ya tienes un montaje —aunque sea sencillo, aunque sea prestado— mándanos una foto o un video y te decimos qué ajustar antes de gastar en equipo. No se trata de rehacerlo todo: se trata de saber qué parte de tu proceso ya funciona y cuál te está costando piezas. Si prefieres que revisemos tu caso antes de comprar nada, la asesoría técnica es el punto de partida. Escríbenos aquí o cuéntanos por WhatsApp.
Preguntas frecuentes
¿Puedo empezar con un horno casero?
Sí, y es lo que hace una buena parte del mercado. Un horno adaptado puede curar correctamente si cumple tres condiciones: alcanza y sostiene la temperatura que pide el polvo, la mide con un termómetro independiente —no con el termostato del equipo— y recupera temperatura en un tiempo razonable después de abrir la puerta.
Si el horno no cumple esas tres, no es un problema de “horno casero”: es un problema de curado, y se va a ver en la pieza semanas después. La solución no siempre es comprar un horno nuevo; a veces es medir, aislar o cambiar la forma de cargar.
¿Cuánto espacio mínimo necesito para empezar?
Con 60 a 90 m² bien distribuidos se puede operar si el flujo es lineal y el horno corresponde al tamaño de tu pieza máxima. Lo que no se puede negociar es la separación entre preparación y aplicación.
¿Puedo empezar con un solo horno tipo batch?
Sí, y es lo recomendable para talleres con piezas variadas o volúmenes bajos. El horno batch permite cambiar de color y de pieza sin detener una línea, que es exactamente lo que necesita un taller que está validando su demanda.
¿Necesito un experto para operar la cabina?
No, pero sí una persona capacitada en tres cosas: preparación de superficie, regulación de la pistola y control de espesor. Con esos tres puntos documentados, el resto es repetible.