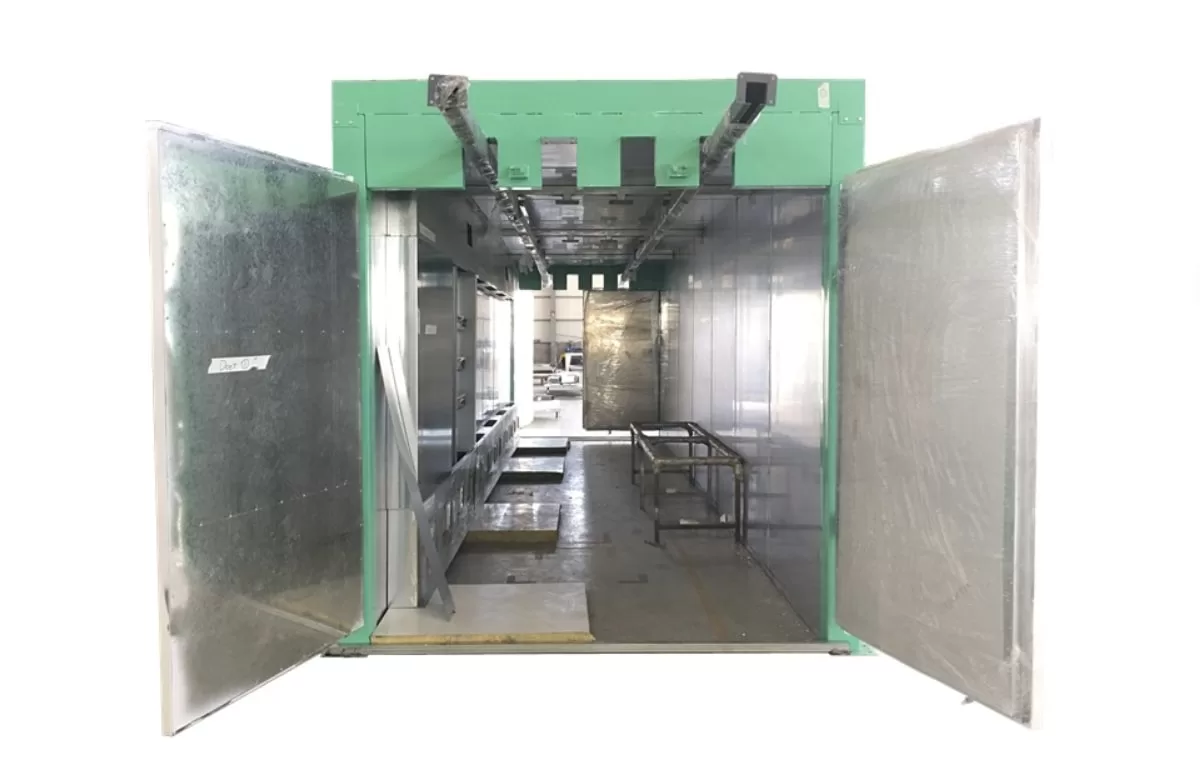
Cuando una pieza se pela, se destiñe o no alcanza el brillo prometido, casi siempre se culpa al polvo. En la mayoría de los casos el problema está una etapa antes: el curado. El horno de curado es la pieza más crítica del proceso, y también la más cara de reemplazar.
Elegir entre un horno tipo batch y uno de convección continua no es una decisión de tamaño: es una decisión sobre el tipo de trabajo que vas a aceptar durante los próximos años.
Qué hace realmente el curado
El curado no es “calentar la pintura hasta que se vea bien”. Es una reacción química que necesita tres condiciones simultáneas:
- Temperatura de metal, no de aire. La ficha técnica del polvo indica la temperatura que debe alcanzar la pieza, no la del horno.
- Tiempo sostenido a esa temperatura. Es un tiempo acumulado, no un pico.
- Uniformidad: que toda la carga llegue a la temperatura en el mismo rango.
De ahí sale el error más caro del taller: pensar que un horno es bueno porque marca 200 °C en el termostato. Lo que importa es cuánto tarda la pieza en llegar ahí y cuánto tarda la cámara en recuperarse después de abrir la puerta.
Hornos tipo batch: para quién sí
Un horno batch calienta una carga completa, la mantiene el tiempo necesario y luego se enfría para la siguiente. Es el formato natural de un taller con piezas variadas, colores distintos y volúmenes irregulares.
Es la opción correcta si:
- Pintas lotes pequeños o medianos de referencias diferentes.
- Necesitas cambiar de color con frecuencia.
- Estás arrancando y todavía no tienes un volumen estable.
- El tamaño de tus piezas varía mucho entre trabajos.
No es la opción si tu producción es continua y el horno pasa más tiempo recuperando temperatura que curando. Ahí el batch se convierte en el cuello de botella de todo el taller.
Hornos de convección continua
En un horno continuo la pieza atraviesa zonas de temperatura controlada sobre un transportador. El curado deja de ser un evento y se vuelve una etapa del flujo: entra pieza, sale pieza, sin ciclos de calentamiento y enfriamiento.
Tiene sentido cuando:
- El volumen es estable y repetitivo (misma referencia, mismo color, todos los días).
- El cuello de botella ya no es la aplicación sino el curado.
- Puedes sostener la línea llena: un continuo trabajando a media capacidad consume más que un batch bien lleno.
El error clásico es comprar continuo por aspiración de crecimiento y descubrir que el negocio no tiene volumen para llenarlo. Un continuo vacío es energía pagada sin producción.
Cómo calcular tu capacidad por hora
Antes de cotizar cualquier horno, haz este ejercicio con tu operación real:
- Toma la pieza más pesada que vas a curar y mide cuánto tarda en llegar a temperatura en tu horno actual (o en el del proveedor).
- Suma el tiempo de sostenimiento que pide la ficha técnica del polvo.
- Suma el tiempo de carga, descarga y recuperación de la cámara.
- Divide el total entre las piezas que caben por ciclo.
Ese número —minutos por pieza— es tu capacidad real. Todo lo que planifiques por encima de él es una promesa que no vas a poder cumplir.
Un dato que suele sorprender: dos piezas de la misma superficie pueden tardar muy distinto si una es lámina delgada y la otra un perfil estructural. La masa manda.
Gas o eléctrico
La decisión depende de tres cosas: tarifa local, régimen de uso y tipo de pieza.
- Gas: suele convenir en operación intensiva y sostenida; la recuperación de temperatura es rápida.
- Eléctrico: más simple de instalar, sin manejo de combustible, habitual en talleres pequeños y en hornos de menor volumen.
La comparación honesta se hace con tu factura real y con las horas de operación al mes, no con el consumo nominal del equipo. Un horno barato que consume de más durante tres años sale más caro que uno eficiente.
Señales de que el horno es tu cuello de botella
- Las piezas esperan en el rack porque el horno está ocupado o recuperando temperatura.
- El lote sale con diferencias de brillo entre la primera y la última pieza.
- Cambias el orden de carga para “que alcance” y el resultado deja de ser repetible.
- Rechazas piezas por curado incompleto en la zona central de la cámara.
- El operario compensa con más tiempo, y el ciclo se estira cada semana.
Si reconoces dos o más, el problema no se resuelve comprando más polvo ni cambiando de pistola: se resuelve con capacidad de curado.
Mantenimiento que evita rechazos
- Calibra el termostato contra un termómetro independiente. Un desfase de 10 °C cambia el resultado.
- Revisa la distribución de aire: un ventilador sucio genera zonas frías.
- Limpia la cámara: el polvo acumulado en paredes y piso se libera y contamina la pieza siguiente.
- Registra cada ciclo: temperatura, tiempo y carga. Sin registro no hay diagnóstico posible.
El mantenimiento es barato comparado con un lote rechazado, y es la diferencia entre un horno que dura 15 años y uno que se vuelve impredecible en tres.
Preguntas frecuentes
¿Puedo curar con un horno que no es de pintura en polvo?
Técnicamente se puede alcanzar la temperatura, pero un horno improvisado no garantiza uniformidad ni recuperación rápida. El resultado es un curado desparejo que se manifiesta semanas después, cuando la pieza ya está instalada.
¿Cuánto tarda en curarse una pieza?
Depende de la masa de la pieza y de la ficha técnica del polvo. La referencia habitual de mercado ronda los 180 a 200 °C de temperatura de metal durante 10 a 20 minutos, pero el tiempo total incluye calentamiento y recuperación. Lo correcto es medirlo con tu pieza real.
¿Un horno más grande siempre es mejor?
No. Un horno sobredimensionado tarda más en calentar y consume más por ciclo cuando trabaja con cargas pequeñas. El tamaño correcto es el que corresponde a tu pieza máxima y a tu lote típico, no a tu aspiración de crecimiento.
Si estás definiendo qué horno necesita tu operación, en OBIPOWDER te ayudamos a dimensionarlo con tus datos reales —pieza, volumen y energía disponible— y a integrarlo con el resto del proceso. Conversemos sobre tu caso o revisa las opciones de hornos de curado y equipos de aplicación.